

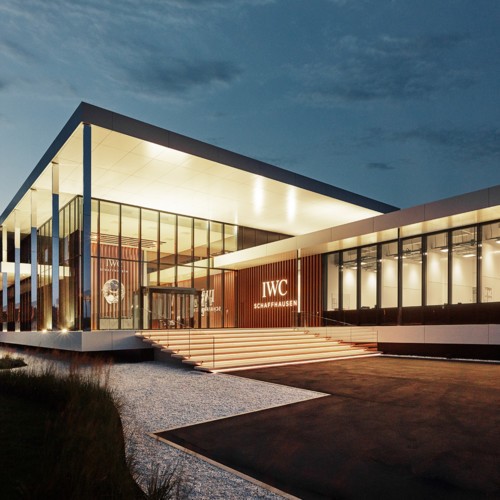
منذ عام 1868 ودار IWC Schaffhausen السويسرية تصنع ساعات ذات قيمة خالدة، مستندةً إلى شغف بالابتكار والبراعة التقنية. وفي عام احتفالها بمرور 150 عامًا على تأسيسها، افتتحت الدار مركزها الجديد للتصنيع “مانوفاكتورسنتروم” على أطراف مدينة شافهاوزن.
هذا المبنى ليس مجرد مصنع، بل نصب تذكاري يجمع بين صناعة الساعات التقليدية وأحدث تقنيات الإنتاج. في هذا المقال نأخذكم في جولة داخل هذا الصرح، من أصغر مكوّن في الحركة إلى العقل الإبداعي الذي يرسم ملامح ساعات الدار.
مبنى استثنائي في عام استثنائي
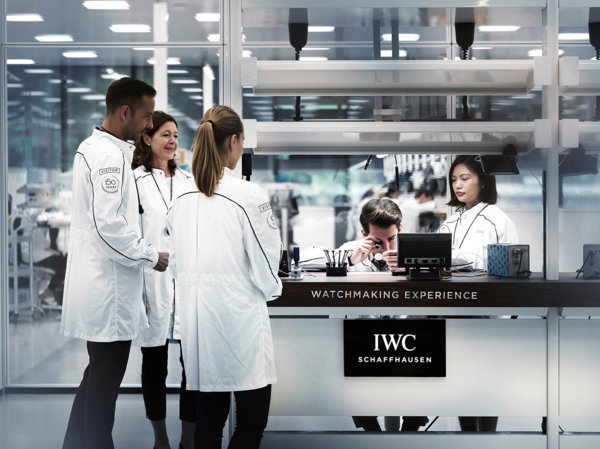
اكتمل بناء المركز في 21 شهرًا فقط. تبرز واجهته الزجاجية ذات الإطارات السوداء في تباين لافت مع الأسطح البيضاء المستوية الممتدة خارج حدودها. يرى الرئيس التنفيذي كريستوف غرينجر-هير أن المبنى يواصل نهج المؤسس فلورنتاين أريوستو جونز في الجمع بين الحرفية والتقنية المتقدمة. وهو فوق ذلك يجسّد روح العلامة، ويتيح للزوار من أنحاء العالم مشاهدة صناعة الحركات والعلب عن قرب.
ولأول مرة في تاريخ الدار، يجتمع إنتاج مكونات الحركة وتجميع الحركات وصناعة العلب تحت سقف واحد. ويعدّ أندرياس فول، المدير التشغيلي، ذلك حلمًا راوده منذ انضمامه عام 2007: سلسلة القيمة كلها، من المادة الخام إلى الحركة المكتملة، تجري بتسلسل منطقي في طابق واحد.
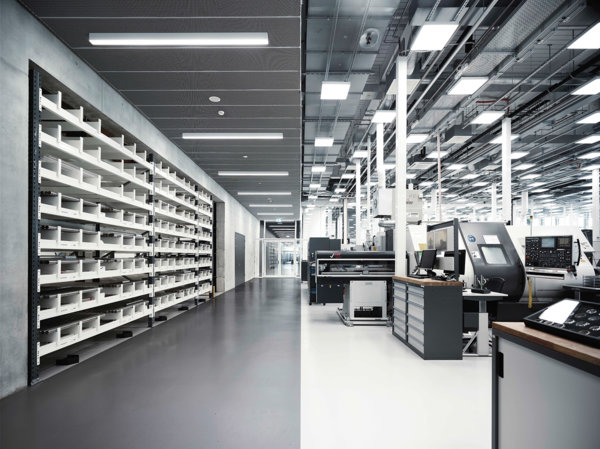
دقة IWC Schaffhausen تقاس بأجزاء الألف من المليمتر
يفضي البهو المهيب بارتفاع 9 أمتار مباشرةً إلى ورشة إنتاج مكونات الحركة، حيث تُصنع نحو 1500 قطعة مختلفة. تشمل هذه القطع مكونات الحركات الأوتوماتيكية من عائلتي 52 و82، والحركات ذات التعبئة اليدوية من العائلة 59، وحركات الكرونوغراف من العائلة 69. تتراوح المكونات بين قطع معقدة مثل الصفائح السفلية والجسور والأثقال التذبذبية، وأخرى دقيقة بالكاد تُرى بالعين المجردة. كما تُنتج الورشة مكونات التعقيدات كالتقويم الدائم والتقويم السنوي والتوربيون.
يجب أن تحمل الصفيحة السفلية لعيار 52 نحو 400 ميزة هندسية بتفاوتات لا تتجاوز بضعة أجزاء من الألف من المليمتر. لذلك تُشغّل معظم المراحل آليًا عبر مراكز خراطة وتفريز محوسبة تشغّل عدة قوالب نحاسية دفعة واحدة، بينما يتولى روبوت مفصلي تغذية المواد الخام وإخراج القطع الجاهزة.
الطلاء الكهربائي
في ورشة الطلاء الكهربائي تكتسب المكونات تشطيبها النهائي. طبقة من النيكل والروديوم تحمي النحاس الأصفر من التآكل والصدأ، وتمنحه لونًا أبيض فضيًا. أما المكونات المنقوشة فهي الأصعب. فجسر البرميل مثلًا يُطلى بالذهب بالكامل أولاً، ثم يُغطّى النقش بطبقة واقية، وتُضاف زخارف “كوت دو جنيف”، ثم يُطلى بالروديوم وتُزال الطبقة الواقية، فيبقى النقش متألقاً بلون ذهبي.
التجميع اليدوي في IWC Schaffhausen
إذا كان إنتاج المكونات آليًا في معظمه، فإن تجميع الحركات يبقى عملًا يدويًا دقيقًا يفوق قدرة أي آلة. في مرحلة التجميع المسبق تُركّب الصفائح والجسور التي تشكّل “الإيبوش”، ثم تنتقل إلى خطوط التجميع حيث تُستكمل حركات مثل عائلتي 52 و69. يبني مفهوم خطوط التجميع على رؤية المؤسس جونز: تقسيم العملية إلى مراحل يتولى كلًا منها شخص مختصّ. وتتيح آلة تزييت طوّرها الموظفون أنفسهم تزييت عشرات النقاط بدقة فائقة.
ولأن ذرة غبار واحدة قد تُفسد الأداء، يجري التجميع في غرف نظيفة تشبه بيئة صناعة الرقائق الإلكترونية. يُدوَّر فيها 50 ألف متر مكعب من
الهواء كل ساعة، ويفوق ضغطها الضغط الجوي لمنع دخول الغبار.
صناعة العلب في IWC Schaffhausen
يضم الطابق السفلي قسم إنتاج العلب، حيث تُصنع علب من الفولاذ المقاوم للصدأ والتيتانيوم والبلاتين والذهب الأحمر والأبيض والبرونز. وأحدث ابتكارات الدار هو السيراتانيوم، الذي يجمع متانة التيتانيوم وخفّته مع صلابة السيراميك ومقاومته للخدش. قد تضم العلبة عشرات المكونات إذا أُضيفت إليها إطار دوّار أو أزرار كرونوغراف. ويُنتج القضيب الواحد بطول متر بين 30 و50 علبة، بينما تستغرق علبة البلاتين لساعة “بورتوغيزر غراند كومبليكيشن” ساعات طويلة لصعوبة المادة وتعقيد الشكل.
يُستخدم النقش بالليزر للأغطية الخلفية، والخراطة بالماس للذهب الأحمر والبرونز، فالماس يقطع المعدن ويضغطه في آن واحد، مانحًا علبة “بورتوغيزر كرونوغراف” بريقها الفريد. وتجري التلميع والفحص النهائي يدويًا، لأن العين البشرية وحدها قادرة على تقييم جودة السطح.
العقل الإبداعي خلف IWC Schaffhausen
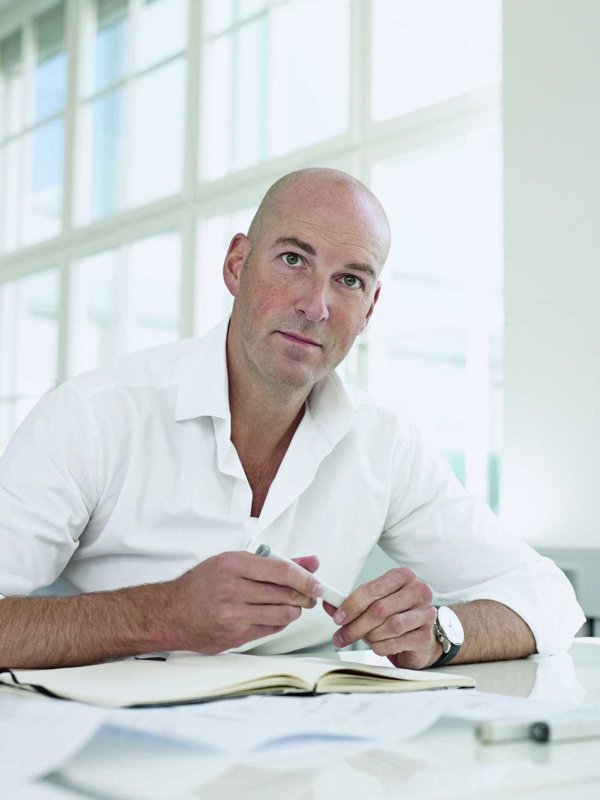
خلف تصاميم IWC Schaffhausen يقف مديرها الإبداعي كريستيان كنوب. وُلد في هالدرن قرب دويسبورغ بألمانيا، ودرس التصميم الصناعي في جامعة إسن، ويتقن الألمانية والإنجليزية والهولندية.
اكتسب خبرته في npk industrial design بهولندا وهامبورغ، ثم عمل مديرًا للتصميم في frog design Europe، فمديرًا أول للتصميم في Philips Design بأمستردام. وفي عام 2008 انضم إلى مجموعة ريشمون ليتولى الإدارة الإبداعية في مقر IWC Schaffhausen بسويسرا. كما ويهوى كريستيان كنوب الإبحار والغولف، ويهتم كثيرًا بالعمارة، وهو شغف ينسجم مع روح المبنى الجديد الذي يجسّد هوية العلامة.
المركز بالأرقام
بلغت تكلفة الاستثمار في المركز 42 مليون فرنك سويسري، وتبلغ أبعاده 139 × 62 متراً، بمساحة إجمالية قدرها 13,500 م²، منها 2,223 م² مخصصة للغرف النظيفة، فيما تبلغ مساحة الواجهة الزجاجية 2,200 م². ويضم المبنى ألواحاً شمسية تغطي مساحة 2,200 م²، وتنتج نحو 275,000 كيلوواط ساعة سنوياً. أما نظام تدوير الهواء، فتبلغ قدرته 50,000 م³/ساعة في الغرف النظيفة و170,000 م³/ساعة في المبنى ككل. ويحتوي المركز على 238 محطة عمل، مع إمكانية استيعاب ما يصل إلى 400 محطة، وقد استغرقت أعمال البناء 21 شهراً، بمشاركة 80 شركة إنشاءات. وتولّى التصميم كلٌّ من ATP architects في زيورخ، وRMA Reichardt–Maas في إسن.
يجسّد مركز التصنيع الجديد فلسفة IWC Schaffhausen منذ نشأتها: الآلة تضمن الدقة، واليد البشرية تمنح الساعة روحها. ومع التزامها بالإنتاج المستدام، وإبداع فريقها بقيادة كريستيان كنوب، تدخل الدار قرنها الثاني بمبنى يليق بإرثها، ويفتح أبوابه لعشّاق الساعات ليروا كيف يبدأ القلب الميكانيكي بالنبض.